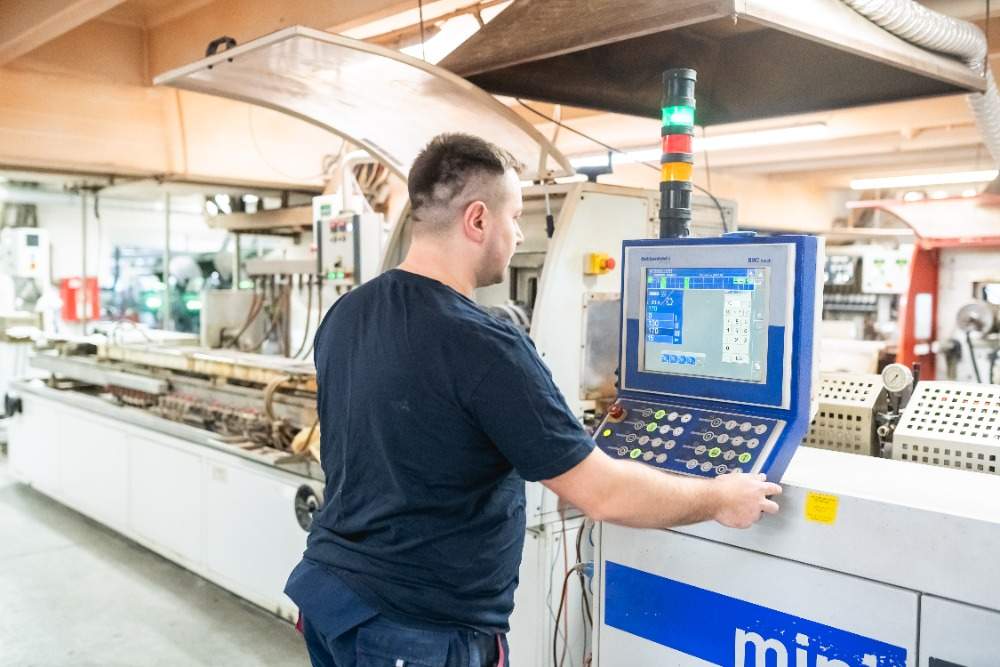
Jednorodność tworzywa, precyzja wytłaczania, stabilność wymiarowa i jakość wykończenia powierzchni – to właśnie te czynniki decydują o parametrach obrzeży meblowych PVC. Jednak aby uzyskać produkty spełniające wymagania współczesnego przemysłu meblowego, ich produkcja wymaga ścisłej kontroli kolejnych etapów technologicznych. Jak zatem powstają obrzeża PVC?

Obrzeże meblowe jest efektem wieloetapowego procesu przetwórczego. Jakość obrzeży kształtuje się już na etapie przygotowania surowca, a kolejne operacje technologiczne odpowiadają za wygląd powierzchni i właściwości niezbędne podczas późniejszego oklejania krawędzi płyty.
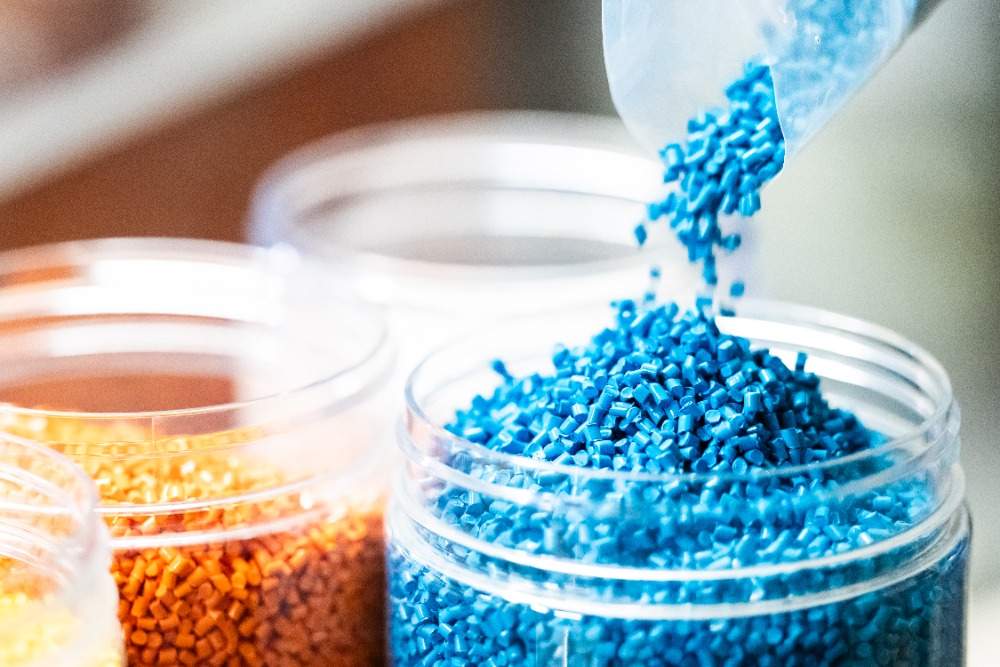
„Do wytłaczarki podaje się granulat PVC lub tzw. dry blend, czyli niegranulowana mieszanka polichlorku winylu z dodatkami. W zależności od technologii stosowanej przez producenta, surowiec może być dostarczany w workach i big bagach albo przechowywany w silosach oraz transportowany pneumatycznie rurociągami. Produkcja wykorzystująca granulat wiąże się z czystszą obsługą materiału, natomiast zastosowanie dry blendu jest rozwiązaniem tańszym” – mówi Sławomir Trela z MAAG Polska. I dodaje: „Mieszanka zawiera składniki odpowiadające za właściwości przetwórcze i użytkowe tworzywa, w tym stabilizatory, plastyfikatory, modyfikatory udarności, wypełniacze oraz pigmenty. Przed podaniem do wytłaczarki lub na etapie przygotowania wsadu przeprowadza się również barwienie. Materiały nadające kolor mogą występować w postaci stałej lub płynnej, a ich dozowanie zależy od przyjętego rozwiązania technologicznego. Odpowiednio przygotowana kompozycja stanowi podstawę do uzyskania obrzeża o wymaganym kolorze i właściwościach”.
W wytłaczarkach jedno- lub dwuślimakowych materiał ulega uplastycznieniu, tworząc jednorodną masę. Na tym etapie rozpoczyna się właściwe formowanie obrzeża.
Dwie drogi produkcji: folia lub bezpośrednie wytłaczanie
Współczesne obrzeża PVC mogą powstawać w dwóch podstawowych wariantach technologicznych: z szerokiej folii albo przez bezpośrednie wytłaczanie jednego lub kilku strumieni tworzywa. Wybór zależy między innymi od asortymentu i długości serii produkcyjnej.
„Pierwsza metoda polega na wytłaczaniu folii przez szeroką głowicę, a następnie jej kalandrowaniu i chłodzeniu w powietrzu. Kalandrowanie pozwala wyrównać powierzchnię oraz nadać jej odpowiednią strukturę. W zależności od projektu może ona odwzorowywać naturalne pory drewna, kamień, powierzchnie perliste lub inne materiały. Tak przygotowana folia jest nawijana na dużą rolkę, transportowaną do kolejnego stanowiska, gdzie wykonywany jest nadruk dekoracyjny i na spodnią stronie materiału nanoszony primer. Po zakończeniu tych operacji rolka trafia do stanowiska cięcia, na którym folia jest dzielona na obrzeża o określonych szerokościach. Gotowe rolki są następnie pakowane i przekazywane do magazynu” – wyjaśnia ekspert z MAAG Polska.
Druga metoda polega na bezpośrednim wytłaczaniu obrzeża przez głowicę nadającą mu docelowy przekrój. Po wyjściu z głowicy materiał przechodzi przez walce kalandrujące, które stabilizują jego powierzchnię i umożliwiają odwzorowanie struktury. Następnie trafia do układu kalibracji, gdzie precyzyjnie ustala się jego wymiary. Po schłodzeniu i osuszeniu obrzeże przechodzi przez znajdujące się w linii produkcyjnej stanowiska druku i nanoszenia primera, po czym nawija się je na rolki i transportuje do magazynu.
Dekor, druk i primer – detale, które decydują o jakości
Ostateczny wygląd obrzeża kształtuje się nie tylko przez barwienie masy i strukturę nadawaną podczas kalandrowania, lecz także przez technologie dekorowania powierzchni. Rozwiązania stosowane w branży ewoluowały od tradycyjnych farb zawierających rozpuszczalniki do systemów utwardzanych promieniowaniem UV. Farby UV polimeryzują w bardzo krótkim czasie, co pozwala zwiększyć prędkość produkcji i uzyskać bardziej powtarzalne parametry powierzchni. Współczesne linie umożliwiają precyzyjne odwzorowywanie dekorów drewna, kamienia i innych materiałów.
„Istotnym etapem jest również przygotowanie spodniej strony obrzeża do klejenia. Primer tworzy warstwę pośrednią pomiędzy tworzywem a klejem, zwiększając przyczepność szczególnie na gładkich powierzchniach o niskiej energii powierzchniowej, charakterystycznych m.in. dla PVC, ABS i PP. Ma to znaczenie przy stosowaniu klejów topliwych, w tym na bazie EVA, a także klejów PO i PUR. Po naniesieniu primer jest suszony w tunelu z nadmuchem ciepłego powietrza” – tłumaczy ekspert z MAAG Polska.
W przypadku primerów zawierających rozpuszczalniki proces suszenia wiąże się z emisją lotnych związków organicznych (LZO). Instalacje produkcyjne podlegają zatem wymaganiom dotyczącym emisji przemysłowych. Stosowane rozwiązania ograniczające emisję obejmują m.in. dopalanie termiczne lub katalityczne związków organicznych powstających podczas suszenia.
Precyzja procesu, jakość gotowego obrzeża
Oczywiście, współczesna produkcja obrzeży PVC łączy materiałoznawstwo, precyzyjne wytłaczanie, kalibrację, technologie druku, automatyzację i kontrolę parametrów procesu. O jakości gotowego wyrobu decyduje współdziałanie wielu czynników: od składu mieszanki i konstrukcji głowicy, przez warunki chłodzenia i stabilizację wymiarową, po jakość dekoru oraz przygotowanie powierzchni do klejenia. To właśnie tak powstają obrzeża w firmie MAAG Polska, który wykorzystuje autorską technologię ekstruzji. Oferta obejmuje standardowe rozmiary dopasowane do dekorów i grubości płyt oferowanych przez wiodących producentów europejskich.